Artykuł sponsorowany
Jak przełożyć wymagania przepływu na metry medium H13 w zamówieniu produkcyjnym
Zaplanowanie procesu produkcji modułów oczyszczających powietrze wymaga precyzyjnych obliczeń inżynieryjnych. Kalkulacja zapotrzebowania na materiał potrzebny do stworzenia wkładu filtracyjnego zaczyna się od zdefiniowania docelowych parametrów pracy układu, a nie od wyboru surowej długości rolki. Strumień objętości powietrza oraz maksymalny dopuszczalny opór przepływu stanowią podstawowe zmienne w początkowej fazie projektowania. Te konkretne wartości wyznaczają minimalną powierzchnię czynną włókniny niezbędną do osiągnięcia stabilnego działania instalacji w rygorystycznych środowiskach szpitalnych czy przemysłowych. Inżynierowie muszą dokładnie przeanalizować warunki wentylacyjne na samym początku procesu konstrukcyjnego. Dopiero dogłębne zrozumienie charakterystyki obiektu pozwala na prawidłowe oszacowanie fizycznej ilości niezbędnego materiału bazowego.
Przeczytaj również: Przewierty pod drogami – jakie korzyści przynoszą dla inwestorów i mieszkańców?
Przepływ a aktywna powierzchnia filtracyjna
Zależność pomiędzy fizycznym przepływem powietrza a dopuszczalnym oporem instalacji wyznacza bezpośrednie zapotrzebowanie na roboczą powierzchnię materiału. Norma EN 1822 ściśle określa, że medium do filtrów H13 wymaga wychwytywania minimum 99,95% cząstek o najbardziej penetrującym rozmiarze (MPPS) rzędu 0,1–0,2 µm. Prędkość nominalna przepływu przez włókninę wynika z podzielenia całkowitego strumienia objętości przez jej efektywną powierzchnię. Jest to parametr decydujący przy projektowaniu zaawansowanych systemów dla pomieszczeń czystych typu cleanroom. Odpowiedni dobór tej wartości zapobiega przedwczesnemu zużyciu wkładu i drastycznemu wzrostowi zużycia energii przez wentylatory.
Przeczytaj również: Wyloty betonowe do rowów — skuteczne rozwiązania odwodnieniowe i montaż
Różnorodne układy geometryczne systemów wentylacyjnych sprawiają, że identyczna wydajność docelowa wymusza zastosowanie odmiennej ilości włókniny. W instalacjach charakteryzujących się mocno ograniczoną powierzchnią czołową prędkość przepływu miejscowego rośnie, co błyskawicznie podnosi opór aerodynamiczny. Sytuacja ta wymusza zaplanowanie znacznie większej powierzchni efektywnej wewnątrz ramy, aby utrzymać spadek ciśnienia na bezpiecznym poziomie roboczym. Projektowane marginesy pracy obejmują również naturalną tolerancję na nierównomierny rozkład strugi oraz przewidywany wzrost oporu wynikający z bieżącej eksploatacji. Normy klasyfikacyjne zalecają badanie materiału w warunkach precyzyjnie odpowiadających jego prędkości nominalnej. Właściwa analiza tych zaleceń ułatwia technologom dobranie optymalnych parametrów zagęszczenia fałd materiału izolacyjnego.
Przeczytaj również: Trwałość i odporność granitu – idealny wybór na zewnętrzne powierzchnie
Jak przeliczyć wymaganą powierzchnię na metraż?
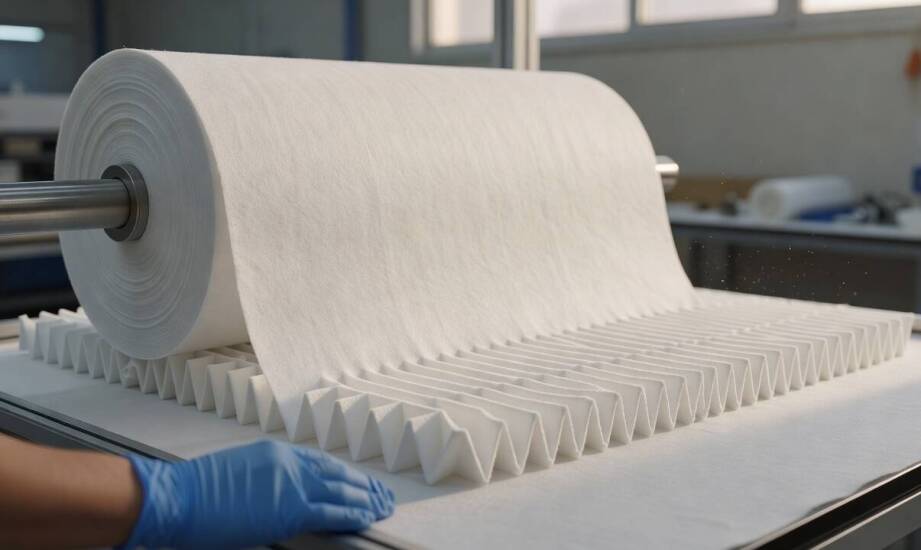
Przejście od wyliczonej matematycznie powierzchni roboczej do rzeczywistego zapotrzebowania na surowiec zależy od dokładnych wymiarów fabrycznej rolki. Istotna jest znajomość całkowitej szerokości taśmy, maksymalnej wysokości fałd oraz precyzyjnej gęstości ich ułożenia w gotowym bloku absolutnym. W nowoczesnej technologii mini-pleat szerokość wstęgi oraz mechaniczny rozstaw separatorów termotopliwych decydują o ostatecznym mnożniku wydajności. Bardziej zagęszczone ułożenie zakładek oznacza zauważalnie większą powierzchnię chłonną przypadającą na każdą jednostkę bieżącą materiału. Kupując surowiec pod filtr hepa h13 na metry bieżące surowej rolki, zakłady produkcyjne opierają kalkulacje bezpośrednio na analizie tych zmiennych konstrukcyjnych.
Własny park maszynowy umożliwia dokładne monitorowanie fizycznego uzysku z każdej przetwarzanej partii materiału. Wybrany układ plisowania oraz rodzaj zastosowanej separacji wpływają na ostateczną ilość włókniny trafiającej do zamkniętej ramy modułu. W profesjonalnych kalkulacjach technologicznych zawsze uwzględnia się niezbędną rezerwę na odpady produkcyjne powstające podczas automatycznego cięcia taśmy. Strefy formowania brzegów, punkty zgrzewu i obszary wtrysku uszczelnień potrafią zauważalnie zwiększyć końcowe zapotrzebowanie względem czystych wyliczeń teoretycznych. Warszawska firma Eufilter opiera swoje procedury produkcyjne na rygorystycznym systemie zarządzania ISO 9001:2015, weryfikując teoretyczne obliczenia doświadczalnie. Firmowe laboratorium badawcze pozwala dokładnie przetestować każdy zmontowany egzemplarz zgodnie z wytycznymi norm badawczych. Skrupulatna procedura kontrolna daje pewność, że wdrożona długość taśmy przełożyła się na nominalny opór układu.
Zapotrzebowanie na medium filtracyjne zależy od nierozerwalnego połączenia docelowego przepływu, geometrii konkretnego modułu oraz wybranej technologii uszczelniania. Uniwersalny i sztywny przelicznik metrażowy nie istnieje w profesjonalnej inżynierii oczyszczania powietrza. Prawidłowe parametry robocze potwierdza się wyłącznie poprzez zaawansowane testy sprzętowe, badające fizyczne zachowanie sfałdowanego wkładu pod dużym obciążeniem. Odpowiednie uwzględnienie technologicznych marginesów błędu gwarantuje poprawność działania elementów w trudnych warunkach przemysłowych. Kompletny proces wytwórczy wymaga spójnego połączenia fizyki przepływów z wieloletnią praktyką inżynieryjną.
Kategorie artykułów
Polecane artykuły

Jak mała oczyszczalnia przydomowa wpływa na jakość wód gruntowych?

Dlaczego warto wybierać produkty z hurtowni części blacharskich o wysokiej jakości?

Ulotki a inne formy reklamy – co wybrać dla barów?